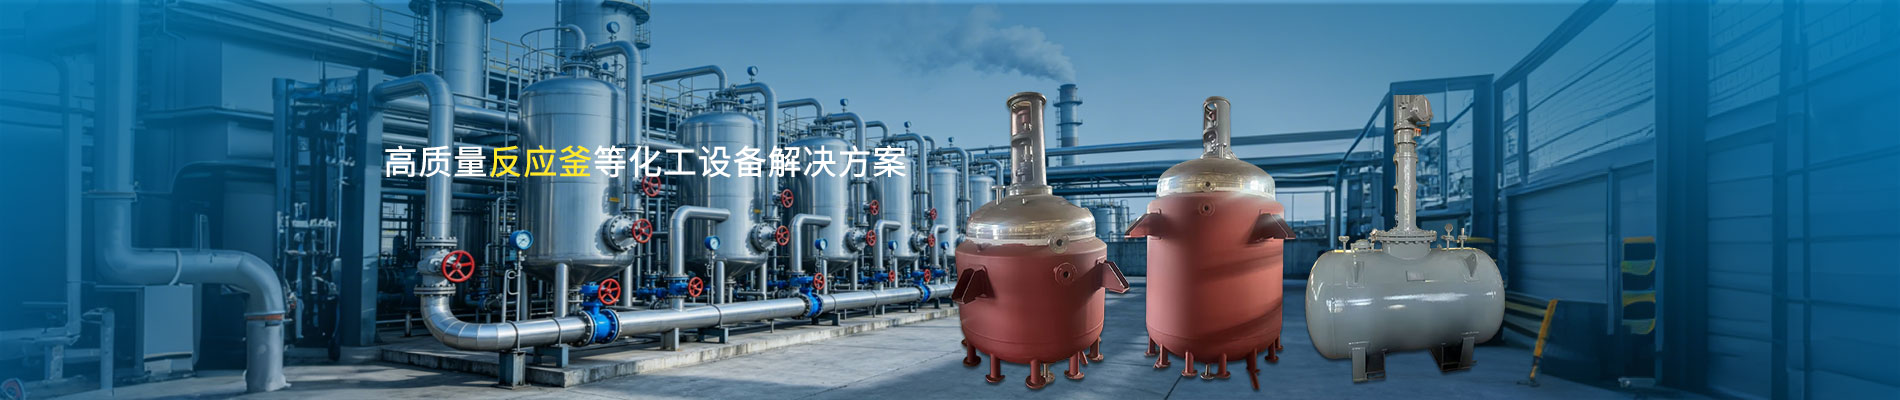
化工设备在石化行业中承担着物料转化与分离的核心任务,是炼油、化工生产运行的硬件基础。从原料预处理到反应、精制、分离等环节,各类设备相互衔接,构成完整的生产链条。反应设备完成化学转化,分离设备实现产物提纯,换热与输送设备保障过程的热量与物料流通,共同支撑石化装置的连续稳定运行。
在工艺适应性方面,石化生产常伴随高温、高压及腐蚀性介质,对设备的材质与结构提出较高要求。耐蚀合金、复合板材与合理的内衬设计,可有效抵抗介质的腐蚀侵蚀,延长设备使用周期。压力容器的承压能力与密封性能,关系到生产的安全性,需依据工艺条件选择匹配的压力等级与密封形式,确保装置在严苛工况下安全运转。
从运行效率角度看,化工设备的选型与配置直接影响整个生产过程的能耗与产出。换热效率高的设备可有效回收热量、降低能耗;传质性能优良的塔设备能提升分离纯度、减少损耗。合理的设备布局与管线设计,还能缩短物料输送距离、降低阻力损失,提升装置的总体运行经济性。
综合来看,化工设备在石化行业中的应用价值体现在过程支撑、安全承载与能效优化等多个层面。随着石化装置向大型化、智能化方向发展,化工设备的材质、结构及控制水平也在持续升级,为石化产业实现安全、高效、绿色生产提供了坚实的技术保障。
| 


 English